டேலாங், 30 ஆண்டுகளுக்கும் மேலான தொழில் அனுபவம் கொண்ட சீனாவை தளமாகக் கொண்ட ஊசி அச்சு உற்பத்தியாளர், அதிக அளவு பிளாஸ்டிக் பேக்கேஜிங் உற்பத்திக்கான துல்லியமான கருவி தீர்வுகளை வழங்குகிறது. தி96-கேவிட்டி 29 25 நெக் பெட் ப்ரீஃபார்ம் மோல்டு வித் நீடில் வால்வ் கேட்பானங்கள், உணவு மற்றும் தினசரி இரசாயன பேக்கேஜிங் பயன்பாடுகளுக்கான நிலையான வெளியீட்டை ஆதரிக்கும் வகையில், உயர்-குழி அமைப்பு, கட்டுப்படுத்தப்பட்ட ஹாட் ரன்னர் அமைப்பு மற்றும் தானியங்கு உற்பத்தி உபகரணங்களுடன் இணக்கத்தன்மை ஆகியவற்றை இணைத்து PET முன்வடிவ உற்பத்தியை கோருவதற்காக வடிவமைக்கப்பட்டுள்ளது.
உயர் செயல்திறன் கொண்ட PET ப்ரீஃபார்ம் அச்சு நேரடியாக உற்பத்தி திறன், பரிமாண நிலைத்தன்மை, பொருள் பயன்பாடு மற்றும் கீழ்நிலை பாட்டில் தரத்தை பாதிக்கிறது. 96-குழி உள்ளமைவு உற்பத்தியாளர்கள் ஒவ்வொரு ஊசி சுழற்சியிலும் பல முன்வடிவங்களை உருவாக்க அனுமதிக்கிறது, அதே சமயம் ஒரு ஊசி வால்வு கேட் ஹாட் ரன்னர் அமைப்பு தனிப்பட்ட வாயில்களில் உருகும் விநியோகத்தைக் கட்டுப்படுத்த உதவுகிறது. இணக்கமான நெஸ்டல் இன்ஜெக்ஷன் மோல்டிங் மெஷின்கள் மற்றும் ஐந்து-நிலைய ரோபோடிக் ஆட்டோமேஷனைப் பயன்படுத்தும் உற்பத்தியாளர்களுக்கு, சரியான அச்சு வடிவமைப்பு நிலையான, மீண்டும் மீண்டும் செய்யக்கூடிய உற்பத்தியை ஆதரிக்கும். இக்கட்டுரையானது அச்சுகளின் செயல்பாட்டுக் கொள்கைகள், முக்கிய பொருள் தேர்வுகள், பொறியியல் நன்மைகள், தேர்வு அளவுகோல்கள், பராமரிப்புத் தேவைகள் மற்றும் உயர்-குழிவு PET ப்ரீஃபார்ம் அச்சு முதலீட்டை மதிப்பிடுவதற்கான நடைமுறைக் கருத்தாய்வுகளை விளக்குகிறது.
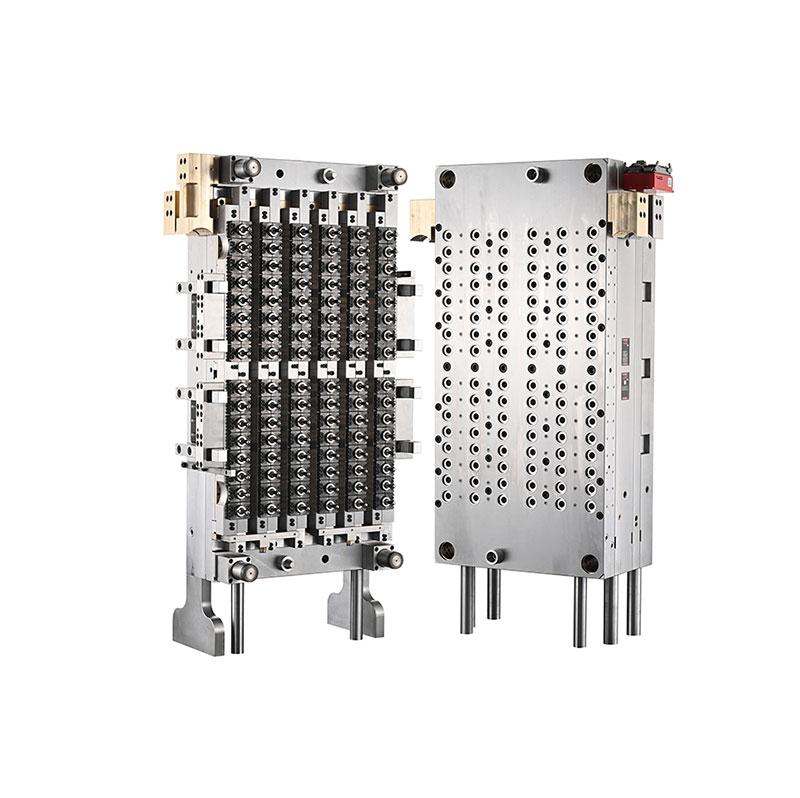
PET ப்ரீஃபார்ம்கள் என்பது ஊசி-வார்ப்பு கூறுகளாகும், அவை பின்னர் மீண்டும் சூடுபடுத்தப்பட்டு, பாட்டில்கள் அல்லது பிற கொள்கலன்களில் நீட்டிக்கப்படுகின்றன. அவற்றின் பரிமாணங்கள், பொருள் விநியோகம், கழுத்து வடிவியல் மற்றும் மேற்பரப்பு நிலை ஆகியவை முடிக்கப்பட்ட பேக்கேஜிங்கின் செயல்திறனை பாதிக்கின்றன.
96-குழிவு அச்சு 96 தனித்தனி குழி நிலைகளைக் கொண்டுள்ளது, இது ஒரு முழுமையான மோல்டிங் சுழற்சியில் 96 ப்ரீஃபார்ம்கள் வரை சரியாக உள்ளமைக்கப்பட்ட ஊசி வடிவ அமைப்பை அனுமதிக்கிறது. பல தனித்தனி மோல்டிங் இயந்திரங்களை நம்பாமல் கணிசமான உற்பத்தித் திறனைத் தேடும் உற்பத்தியாளர்களுக்கு இந்த ஏற்பாடு மிகவும் பொருத்தமானது.
29/25 கழுத்து விவரக்குறிப்பு நோக்கம் கொண்ட கழுத்து-முடிவு வடிவமைப்பை அடையாளம் காட்டுகிறது. வாங்குபவர்கள் துல்லியமான நூல் சுயவிவரம், சீல் பரிமாணங்கள், மூடல் இணக்கத்தன்மை மற்றும் தொடர்புடைய கழுத்து-முடிவு வரைதல் ஆகியவற்றை ஆர்டர் செய்வதற்கு முன் உறுதிப்படுத்த வேண்டும். இந்த விவரங்கள் முடிக்கப்பட்ட ப்ரீஃபார்ம் உத்தேசிக்கப்பட்ட தொப்பி மற்றும் பாட்டில் ஊதும் செயல்முறைக்கு பொருந்துமா என்பதை தீர்மானிக்கிறது.
டேலாங்கின் தயாரிப்புத் தகவலின்படி, இந்த அச்சு ஐந்து-நிலைய ரோபோ அமைப்புடன் கூடிய நெஸ்டல் இன்ஜெக்ஷன் மோல்டிங் இயந்திரங்களுக்காக வடிவமைக்கப்பட்டுள்ளது. வாங்குபவரின் இயந்திர மாதிரி, தட்டு பரிமாணங்கள், உட்செலுத்துதல் திறன் மற்றும் ஆட்டோமேஷன் உள்ளமைவுக்கு எதிராக உண்மையான இணக்கத்தன்மை உறுதிப்படுத்தப்பட வேண்டும்.
உயர்-குழிவு ஊசி மோல்டிங்கில், உருகிய PET ஐ அனைத்து குழிகளிலும் சமமாக விநியோகிப்பது ஒரு பெரிய பொறியியல் சவாலாகும். உருகும் வெப்பநிலை, அழுத்தம், ஓட்டம் எதிர்ப்பு அல்லது கேட் செயல்திறன் ஆகியவற்றில் உள்ள மாறுபாடுகள் முன்கூட்டிய எடை, தோற்றம் மற்றும் பரிமாண துல்லியம் ஆகியவற்றில் வேறுபாடுகளை ஏற்படுத்தும்.
ஒரு ஊசி வால்வு கேட் ஹாட் ரன்னர் சிஸ்டம், கேட் திறப்பதையும் மூடுவதையும் கட்டுப்படுத்த நகரக்கூடிய வால்வு பின்னைப் பயன்படுத்துகிறது. ஒவ்வொரு குழிவுக்குள் உருகும் நுழைவை நிர்வகிக்கும் வகையில் இந்த அமைப்பு வடிவமைக்கப்பட்டுள்ளது மற்றும் சரியாக வடிவமைக்கப்பட்டு, பராமரித்து, ஊசி செயல்முறையுடன் ஒத்திசைக்கப்படும் போது தூய்மையான வாயில் பகுதிகள் மற்றும் நிலையான நிரப்புதலை உருவாக்க உதவும்.
டேலாங் இந்த மாதிரிக்கு PC-VG தொடர் வால்வு கேட் ஹாட் ரன்னர் அமைப்பைக் குறிப்பிடுகிறது. இறுதி முடிவுகள் ஒட்டுமொத்த ஹாட் ரன்னர் வடிவமைப்பு, வால்வு-பின் நிலை, வெப்பநிலை கட்டுப்பாடு, ஊசி அமைப்புகள், குளிரூட்டும் செயல்திறன் மற்றும் PET பிசின் தயாரிப்பு ஆகியவற்றைப் பொறுத்தது. வாங்குபவர்கள் தங்கள் உண்மையான இயக்க நிலைமைகளின் கீழ் செயல்திறனைச் சரிபார்க்க அச்சு சோதனை மற்றும் மாதிரி மதிப்பீட்டைக் கோர வேண்டும்.
தனித்தனி கூறுகள் வெப்பம், அழுத்தம், உராய்வு மற்றும் மீண்டும் மீண்டும் இயந்திர இயக்கம் ஆகியவற்றின் பல்வேறு சேர்க்கைகளை அனுபவிப்பதால், உயர் குழி PET முன்வடிவ அச்சுக்கு பொருள் தேர்வு அவசியம். பொருத்தமான கருவி இரும்புகள் மற்றும் சூடான ரன்னர் பொருட்கள் பரிமாண நிலைத்தன்மை, உடைகள் எதிர்ப்பு மற்றும் நம்பகமான நீண்ட கால செயல்பாட்டை ஆதரிக்க உதவுகின்றன.
இந்த அச்சுக்காக டேலாங் வெளியிட்ட பொருட்கள் மற்றும் பொறியியல் தகவல்களை பின்வரும் அட்டவணை சுருக்கமாகக் கூறுகிறது.
| கூறு | குறிப்பிடப்பட்ட பொருள் | வெளியிடப்பட்ட கடினத்தன்மை | பொறியியல் நோக்கம் |
|---|---|---|---|
| குழி மற்றும் கோர் | ஜெர்மனி 2316 எஃகு | HRC 42–45; HRC 50-54 வரை துல்லியமான கடினப்படுத்துதல் | முன் வடிவ வடிவவியலை உருவாக்குகிறது மற்றும் உடைகள் எதிர்ப்பை ஆதரிக்கிறது |
| கழுத்து வளையம் | ஜெர்மனி 2316 எஃகு | HRC 45–50 | கழுத்து பூச்சு மற்றும் மூடல் இடைமுகத்தை உருவாக்குகிறது |
| வால்வு முள் | ஜப்பான் SKD51 எஃகு | HRC 58–60 | கேட் திறப்பதையும் மூடுவதையும் கட்டுப்படுத்துகிறது |
| சூடான ரன்னர் முனை | அமெரிக்க பெரிலியம் தாமிரம் | HRC 37 | முனை சட்டசபையில் வெப்ப பரிமாற்றத்தை ஆதரிக்கிறது |
| பன்மடங்கு தட்டு | எச் 13 எஃகு | HRC 35–38 | ஹாட் ரன்னர் பன்மடங்கு கட்டமைப்பை ஆதரிக்கிறது |
| அடிப்படை தட்டு | பி20 கருவி எஃகு | HRC 27–32 | அச்சு சட்டசபைக்கான கட்டமைப்பு ஆதரவை வழங்குகிறது |
குறிப்பு: மேலே உள்ள கடினத்தன்மை மதிப்புகள் தயாரிப்புப் பக்கத்தின் வெளியிடப்பட்ட விவரக்குறிப்புகளைப் பின்பற்றுகின்றன. வாங்குபவர்கள் அங்கீகரிக்கப்பட்ட தொழில்நுட்ப ஆவணங்களில் இறுதிப் பொருள் சான்றிதழ்கள், வெப்ப-சிகிச்சை நிலை, கூறு விவரக்குறிப்புகள் மற்றும் ஆய்வு பதிவுகளை உறுதிப்படுத்த வேண்டும்.
டேலாங் 0.003-0.005 மிமீ இயந்திர சகிப்புத்தன்மை, 90% வரை கூறு பரிமாற்றம் மற்றும் எல் = 100 மிமீயில் ± 0.0075 மிமீ சுவர் தடிமன் செறிவு ஆகியவற்றையும் தெரிவிக்கிறது. இவை முக்கியமான தொழில்நுட்ப மதிப்பீட்டு புள்ளிகள்; அவற்றின் அளவீட்டு முறைகள், ஆய்வு இடங்கள் மற்றும் ஏற்றுக்கொள்ளும் அளவுகோல்கள் உற்பத்தியை ஏற்றுக்கொள்வதற்கு முன் ஒப்புக் கொள்ளப்பட வேண்டும்.
96-குழி உள்ளமைவின் முதன்மை நன்மை ஒவ்வொரு சுழற்சியிலும் பல முன்வடிவங்களை உருவாக்கும் திறன் ஆகும். பொருத்தமான அளவிலான ஊசி இயந்திரம், சீரான நிரப்புதல், பயனுள்ள குளிரூட்டல் மற்றும் தானியங்கு கையாளுதல் ஆகியவற்றுடன் இணைக்கப்பட்டால், இந்த தளவமைப்பு உற்பத்தியாளர்களுக்கு உற்பத்தித் தளத்தை சிறப்பாகப் பயன்படுத்தி உற்பத்தியை அதிகரிக்க உதவும்.
இருப்பினும், ஒரு மணிநேரத்திற்கு உற்பத்தி செய்யப்படும் ஏற்றுக்கொள்ளக்கூடிய முன்மாதிரிகளின் எண்ணிக்கை சுழற்சி நேரம், இயந்திரம் கிடைக்கும் தன்மை, செயல்முறை நிலைத்தன்மை, திட்டமிடப்பட்ட பராமரிப்பு மற்றும் நிராகரிக்கப்பட்ட பகுதிகளின் சதவீதம் ஆகியவற்றைப் பொறுத்தது. உற்பத்தித் திட்டமிடல் குழி எண்ணிக்கையை மட்டும் பயன்படுத்தாமல் சரிபார்க்கப்பட்ட சோதனைத் தரவைப் பயன்படுத்த வேண்டும்.
கீழ்நோக்கி நீட்டிக்க-அடித்துப்போடுவதற்கு நிலையான முன்கூட்டிய எடை, கழுத்து பரிமாணங்கள் மற்றும் சுவர் தடிமன் அவசியம். துவாரங்களுக்கு இடையிலான வேறுபாடுகள் சீரற்ற பொருள் விநியோகம், சீரற்ற பாட்டில் வலிமை அல்லது நிராகரிப்பு விகிதங்களை அதிகரிக்க வழிவகுக்கும்.
நன்கு வடிவமைக்கப்பட்ட ஹாட் ரன்னர், துல்லியமாக தயாரிக்கப்பட்ட அச்சு கூறுகள் மற்றும் சீரான குளிர்ச்சி ஆகியவை இந்த மாறுபாடுகளைக் குறைக்க உதவும். வழக்கமான மாதிரி மற்றும் குழி அடையாளம் காணுதல் ஆகியவை பெரிய உற்பத்தித் தொகுப்பைப் பாதிக்கும் முன் சிக்கல்களைக் கண்டறிவதற்கு பயனுள்ளதாக இருக்கும்.
டெலாங் ஒரு மாற்றக்கூடிய குழி கட்டமைப்பை அச்சுகளின் பொறியியல் நன்மைகளில் ஒன்றாக அடையாளம் காட்டுகிறது. மாற்றக்கூடிய கூறுகள் இலக்கு பராமரிப்பை எளிதாக்கும், ஏனெனில் தேய்ந்த அல்லது சேதமடைந்த பகுதி முழு அச்சு அசெம்பிளியையும் மாற்றாமல் சேவை செய்யப்படலாம்.
வாங்குபவர்கள் உண்மையான பரிமாற்றம் திறன், உதிரி பாகம் கிடைக்கும் தன்மை, மாற்று நடைமுறைகள் மற்றும் பரிமாண சரிபார்ப்பு தேவைகளை உறுதிப்படுத்த வேண்டும். இந்த விவரங்கள் பராமரிப்புக் குழுக்களுக்கு வேலையில்லா நேரத்தை மதிப்பிடவும் பொருத்தமான உதிரி இருப்புகளைத் தயாரிக்கவும் உதவுகின்றன.
அதிவேக ப்ரீஃபார்ம் உற்பத்தி, ஊசி செயல்திறனை விட அதிகமாக சார்ந்துள்ளது. ரோபோ கையாளுதல், குளிர்வித்தல், கடத்துதல், ஆய்வு செய்தல் மற்றும் கீழ்நோக்கி வீசும் கருவி ஆகியவை ஒன்றாகச் செயல்பட வேண்டும். உத்தேசித்துள்ள ஆட்டோமேஷன் அமைப்புடன் இணக்கமானது கைமுறை கையாளுதலைக் குறைக்க உதவுகிறது மற்றும் மேலும் யூகிக்கக்கூடிய உற்பத்தி பணிப்பாய்வுகளை ஆதரிக்கிறது.
29/25 நெக் ஃபினிஷ் மற்றும் 96-குழி தளவமைப்பு இந்த வகை அச்சுகளை பேக்கேஜிங் செயல்பாடுகளுக்கு பொருத்தமானதாக ஆக்குகிறது, இதற்கு கணிசமான அளவு PET ப்ரீஃபார்ம்கள் தேவைப்படுகின்றன. முடிக்கப்பட்ட பாட்டிலின் பொருத்தம் கழுத்து வடிவமைப்பு, முன் வடிவ எடை, பிசின் தரம், பாட்டில் வடிவியல் மற்றும் நோக்கம் கொண்ட நிரப்புதல் நிலைமைகளைப் பொறுத்தது.
ஒவ்வொரு 29/25 நெக் ஃபினிஷும் ஒவ்வொரு பாட்டில் தொப்பி அல்லது நிரப்பு வரியுடன் மாற்ற முடியாது. அச்சு வடிவமைப்பைச் செய்வதற்கு முன், உற்பத்தியாளர்கள் மூடல் வரைபடங்கள், சேதப்படுத்தப்பட்ட அம்சங்கள், சீல் தேவைகள் மற்றும் பொருந்தக்கூடிய பேக்கேஜிங் தரநிலைகள் ஆகியவற்றைச் சரிபார்க்க வேண்டும்.
உயர்-குழிவு அச்சு ஒன்றைத் தேர்ந்தெடுப்பதற்கு, குழி எண்கள் அல்லது கொள்முதல் விலைகளை மட்டும் ஒப்பிட்டுப் பார்க்காமல், முழுமையான உற்பத்தி முறையை மதிப்பாய்வு செய்ய வேண்டும். தொழில்நுட்ப ரீதியாக பொருத்தமான அச்சு இயந்திரம், பிசின், பாட்டில் வடிவமைப்பு, உற்பத்தி இலக்கு மற்றும் தொழிற்சாலையில் கிடைக்கும் பராமரிப்பு ஆதாரங்களுடன் பொருந்த வேண்டும்.
கூடுதல் தயாரிப்பு விவரங்களுக்கு, டேலாங்கின் 96-கேவிட்டி 29/25 நெக் PET ப்ரீஃபார்ம் மோல்டு மற்றும் ஊசி வால்வு கேட் மற்றும் அதன் பரந்த அளவிலான PET ப்ரீஃபார்ம் மோல்ட் தீர்வுகளை மதிப்பாய்வு செய்யவும்.
ஒரு துல்லியமான-வடிவமைக்கப்பட்ட அச்சுக்கு கூட நிலையான செயல்திறனைத் தக்கவைக்க வழக்கமான பராமரிப்பு தேவைப்படுகிறது. 96-குழி அமைப்பில், பல துவாரங்களை பாதிக்கும் ஒரு சிறிய பிரச்சனை, அது கண்டறியப்படாமல் இருந்தால், கணிசமான எண்ணிக்கையிலான குறைபாடுள்ள பாகங்களை உருவாக்கலாம்.
தடுப்பு பராமரிப்பு எதிர்பாராத வேலையில்லா நேரத்தைக் குறைத்து, கூறு மாற்றீட்டை மேலும் கணிக்கக்கூடியதாக மாற்றும். உற்பத்தி நிலைமைகள், பிசின் தரம், இயக்க நேரம், ஆய்வு முடிவுகள் மற்றும் உற்பத்தியாளரின் பரிந்துரைகள் ஆகியவற்றின் அடிப்படையில் பொருத்தமான பராமரிப்பு இடைவெளி இருக்க வேண்டும்.
96-குழிவு PET ப்ரீஃபார்ம் மோல்டில் 96 மோல்டிங் குழிவுகள் உள்ளன, மேலும் அனைத்து துவாரங்களும் சரியாகச் செயல்படும் போது ஒரு முழுமையான ஊசி சுழற்சிக்கு 96 ப்ரீஃபார்ம்களை உருவாக்க முடியும். உண்மையான உற்பத்தி வெளியீடு சுழற்சி நேரம், இயந்திர செயல்திறன் மற்றும் தயாரிப்பு ஏற்றுக்கொள்ளும் விகிதங்களைப் பொறுத்தது.
29/25 பதவியானது நோக்கம் கொண்ட கழுத்து-முடிவு உள்ளமைவைக் குறிக்கிறது. தேர்ந்தெடுக்கப்பட்ட தொப்பி மற்றும் பாட்டில் வடிவமைப்புடன் இணக்கத்தன்மையை உறுதிப்படுத்த, அங்கீகரிக்கப்பட்ட பொறியியல் வரைபடத்தைப் பயன்படுத்தி சரியான பரிமாணங்கள் மற்றும் மூடல் இடைமுகம் உறுதிப்படுத்தப்பட வேண்டும்.
ஒரு ஊசி வால்வு கேட் அமைப்பு, நகரக்கூடிய வால்வு ஊசிகள் மூலம் உருகும் நுழைவைக் கட்டுப்படுத்துகிறது. பொருத்தமான வடிவமைப்பு மற்றும் செயல்முறை அமைப்புகளுடன், இது வாயில் நிலைத்தன்மையை மேம்படுத்தலாம், கட்டுப்படுத்தப்பட்ட நிரப்புதலை ஆதரிக்கலாம் மற்றும் அதிக அளவு உட்செலுத்துதல் மோல்டிங்கில் சில கேட் தொடர்பான குறைபாடுகளைக் குறைக்கலாம்.
ஐந்து-நிலைய ரோபோ அமைப்புடன் கூடிய நெஸ்டல் இன்ஜெக்ஷன் மோல்டிங் இயந்திரங்களுடன் இணக்கத்தன்மையை டேலாங் குறிப்பிடுகிறது. ஆர்டர் செய்வதற்கு முன் துல்லியமான இயந்திர மாதிரி மற்றும் இடைமுகத் தேவைகள் உறுதி செய்யப்பட வேண்டும், இதில் கிளாம்பிங் ஃபோர்ஸ், இன்ஜெக்ஷன் திறன், பிளேட்டின் பரிமாணங்கள் மற்றும் ஆட்டோமேஷன் விவரங்கள் ஆகியவை அடங்கும்.
வெளியிடப்பட்ட விவரக்குறிப்புகள் குழி, கோர் மற்றும் கழுத்து வளையத்திற்கான ஜெர்மனி 2316 எஃகு; வால்வு பின்னுக்கான ஜப்பான் SKD51 எஃகு; சூடான ரன்னர் முனைக்கான பெரிலியம் செம்பு; பன்மடங்கு தட்டுக்கான H13 எஃகு; மற்றும் அடிப்படை தட்டுக்கான P20 கருவி எஃகு. இறுதி பொருள் மற்றும் கடினத்தன்மை தேவைகள் கொள்முதல் விவரக்குறிப்பில் உறுதிப்படுத்தப்பட வேண்டும்.
உற்பத்தியாளர்கள் சமச்சீரான ஹாட் ரன்னர் வெப்பநிலை, பொருத்தமான ஊசி அளவுருக்கள், பயனுள்ள குளிர்ச்சி மற்றும் சுத்தமான மோல்டிங் மேற்பரப்புகளை பராமரிக்க வேண்டும். வழக்கமான குழி-குழி மாதிரி மற்றும் தடுப்பு பராமரிப்பு ஆகியவை பரவலான நிராகரிப்புகளை ஏற்படுத்தும் முன் விலகல்களை அடையாளம் காண உதவுகின்றன.
நெக்-பினிஷ் வரைதல், முன் வடிவ எடை மற்றும் பரிமாணங்கள், நோக்கம் கொண்ட பாட்டில் பயன்பாடு, ஊசி இயந்திர மாதிரி, உற்பத்தி இலக்கு, பிசின் விவரக்குறிப்புகள், ஆட்டோமேஷன் தேவைகள் மற்றும் விருப்பமான விநியோக அட்டவணை ஆகியவற்றை வழங்கவும். இந்த விவரங்கள் உற்பத்தியாளருக்கு பொருந்தக்கூடிய தன்மையை மதிப்பிடவும் மேலும் துல்லியமான முன்மொழிவைத் தயாரிக்கவும் உதவுகின்றன.
ஒரு ஊசி வால்வு கேட் அமைப்புடன் கூடிய 96-குழி PET முன்வடிவ அச்சு, அதிக உற்பத்தி திறன், மீண்டும் மீண்டும் செய்யக்கூடிய முன்வடிவத் தரம் மற்றும் தானியங்கி ஊசி மோல்டிங் செயல்பாடுகளுடன் பொருந்தக்கூடிய பேக்கேஜிங் உற்பத்தியாளர்களுக்கு மதிப்புமிக்க முதலீடாக இருக்கும். அதன் நீண்ட கால மதிப்பு துல்லியமான பொறியியல், பொருத்தமான பொருட்கள், சீரான நிரப்புதல் மற்றும் குளிரூட்டல், நம்பகமான இயந்திர ஒருங்கிணைப்பு மற்றும் ஒழுக்கமான பராமரிப்பு ஆகியவற்றைப் பொறுத்தது.
டேலாங், ஊசி அச்சு தயாரிப்பில் அதன் அனுபவத்தை அதிக அளவு PET ப்ரீஃபார்ம் தயாரிப்பிற்காக வடிவமைக்கப்பட்ட தயாரிப்பு வடிவமைப்போடு ஒருங்கிணைக்கிறது. கொள்முதல் முடிவை எடுப்பதற்கு முன், உற்பத்தியாளர்கள் தொழில்நுட்ப வரைபடங்களை மதிப்பீடு செய்ய வேண்டும், இயந்திர இணக்கத்தன்மையை உறுதிப்படுத்த வேண்டும் மற்றும் அச்சு சோதனைகள் மற்றும் இறுதி விநியோகத்திற்கான தெளிவான ஏற்றுக்கொள்ளல் அளவுகோல்களை நிறுவ வேண்டும்.
உங்கள் உற்பத்தி வரிசையில் நம்பகமான PET ப்ரீஃபார்ம் மோல்ட் தீர்வைத் தேடுகிறீர்களா? டேலோங்கைத் தொடர்பு கொள்ளவும்உங்கள் 29/25 கழுத்து விவரக்குறிப்புகள், முன்வடிவ வடிவமைப்பு, இயந்திர கட்டமைப்பு மற்றும் வெளியீட்டுத் தேவைகளைப் பற்றி விவாதிக்க. தயாரிப்புப் பக்கத்தைப் பார்வையிடவும் அல்லது தொழில்நுட்ப விவரங்கள் மற்றும் உங்கள் உற்பத்தித் தேவைகளுக்கு ஏற்ற மேற்கோளைக் கோர எங்களைத் தொடர்பு கொள்ளவும்.


